引言
在精密制造与工业加热领域,高温油模控制系统的自动化水平直接关系到产品质量、能耗效率与生产安全。与此随着欧盟机械指令(2006/42/EC)和低电压指令(2014/35/EU)的强制执行,CE认证已成为高温油模及辅助设备进入欧洲市场乃至全球高端供应链的必备门槛。对于工厂而言,如何直接从制造商处获得兼具自动控制能力与合规认证的辅助设备,并通过零售渠道灵活采购,已成为降本增效的关键议题。
一、自动高温油模控制系统的核心价值
高温油模(热油温控单元)广泛应用于压铸、注塑、橡胶硫化、复合材料成型等工艺。传统手动控制存在温度波动大、响应滞后、能耗浪费等问题。自动控制系统的引入实现了以下突破:
- 精准温控:采用PID算法与多段升温曲线,控制精度可达±0.5°C,避免模具热应力开裂。
- 远程监控与故障诊断:通过PLC或触摸屏集成,实时采集油温、流量、压力数据,异常时自动报警并切换备用回路。
- 节能与安全:自动调节加热功率与冷却水阀开度,减少无效加热;同时设置超温、缺油、泵过载等多重保护。
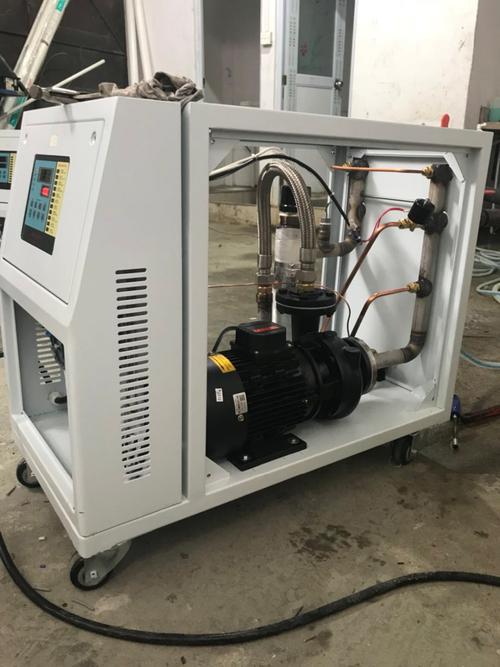
工厂直接提供的自动控制系统通常包含温控主机、高温油泵、换热器、管路附件及电气柜,形成即插即用的模块化单元。
二、CE认证:从整机到辅助设备的合规要求
高温油模控制设备若出口至欧盟或作为配套设备进入欧洲项目,必须满足CE认证框架。主要涉及:
- 机械指令2006/42/EC:要求风险评估、安全防护(如防护罩、急停装置)、噪声与振动控制。
- 低电压指令2014/35/EU:电气柜、加热器、传感器需符合EN 60204-1等标准。
- 电磁兼容指令2014/30/EU:变频器、接触器等易产生干扰的元件需通过EMC测试。
- 压力设备指令2014/68/EU:若系统中包含承压换热器或膨胀罐,需按压力等级进行设计验证。
辅助设备(如油路分配器、温度传感器、压力开关、流量计)作为整机的一部分,同样需要具备相应的CE符合性声明或组件证书。工厂直接供应时,应随附技术文件(TCF)和符合性声明(DoC),以简化终端用户的合规审计。
三、辅助设备零售模式的机遇与操作要点
“辅助设备零售”是指工厂在提供主机的将高温油模周边辅件以零售方式(单件或小批量)供应给维修市场、替换需求或小型产线。这种模式对工厂和采购方均有显著好处:
- 灵活性高:用户可根据实际损坏部件采购备件,避免整套更换。
- 降低库存压力:零售渠道可分散库存,工厂通过区域代理商或线上商城实现快速交付。
- 合规透明度:零售辅件必须单独标注CE标志或作为“组件”附带符合性声明,否则可能影响整机合规性。
实际操作中,工厂应建立辅件的追溯体系,确保每个零售件(如型号为HTS-200的温度传感器)均有对应的测试报告和批次记录。对于非CE认证的辅件,应在销售合同中明确声明其作为“替换件”的合规责任归属。
四、工厂直接模式的实施路径
选择工厂直接供应自动高温油模控制系统及辅助设备,可采取以下步骤:
- 需求定义:明确工艺温度范围(如常温~300°C)、流量要求、控制精度、安装空间以及目标市场(是否需CE认证)。
- 技术对接:要求工厂提供PID控制方案、电气原理图、安全回路设计以及CE认证计划。
- 样品与认证验证:先采购零售级辅件进行小批量测试,再引入整机进行工厂验收测试(FAT)。检查设备铭牌是否包含CE标志、制造商名称与地址、型号序列号。
- 售后与备件:确认工厂是否提供零售辅件的长期供应协议、技术文档更新服务以及现场调试支持。
五、风险与对策
- 认证漏洞:部分工厂以“自我声明”代替公告机构(NB)认证,但高温高压系统可能涉及危险机械类别,需核实是否已取得相应公告机构证书。
- 零售辅件混淆:非CE认证的辅件供应可能被终端用户误用,需在外包装及说明书上作醒目警示。
- 技术文档缺失:工厂应提供完整说明书(含多语言版本)、风险评估报告和电路图,以避免海关或市场监督机构的扣留。
##
工厂直接提供自动高温油模控制系统,叠加CE认证合规与辅助设备零售模式,构成了一条兼顾效率与灵活性的供应链路径。对于采购方而言,关键在于预先锁定技术规格与合规证据,并在合同中明确辅件的认证状态与责任。对于厂商而言,建立标准化的技术文档库和零售备件目录,将显著增强其在国内外市场的竞争力。二者的协同,必将在高端制造与出口贸易中释放更大的价值。